
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

MÜHENDİS KONUŞMALARI Bölüm 09: Deniz Ambarı Donanım Arıza Analizi: Menteşeler ve Mandallar
Andy Marine'de pratik üretim bilgisinin zaman içinde oluşturulan en değerli varlıklardan biri olduğuna inanıyoruz.
Atölyemizde, malzeme seçimi ve hassas hassas dökümden işleme, cilalama ve montaj hattı kalite kontrolüne kadar paslanmaz çelik denizcilik donanımıyla yıllarca çalışmış mühendisler, üretim uzmanları ve deneyimli teknisyenler bulunmaktadır.
Bu içgörülerin çoğu, günlük üretim ve saha geri dönüşleri yoluyla zor yoldan öğrenilir: Bir mandalın neden bir sezon suda kaldıktan sonra bağlandığını, bir menteşenin neden dalga etkisi altında mafsalı kırdığını ve hangi ince dökümhane ve montaj ayrıntılarının maliyetli garanti taleplerini önlediğini anlamak.
Ancak bu pratik bilgi genellikle atölyede tutulur ve kritik kaynak bulma kararları veren tekne yapımcılarına, gemi inşaat mühendislerine ve satın alma yöneticilerine nadiren ulaşır.
MÜHENDİS KONUŞMALARI, bu gerçek dünyadaki üretim deneyimini paylaşma çabamızdır.
Bu seri aracılığıyla malzemeleri, takımları, üretim süreçlerini ve atölyedeki samimi dersleri özel bir denizcilik donanımı üreticisinin bakış açısıyla tartışıyoruz.
Bugünkü ENGINEER TALKS Ep.09, editörüm tarafından yazılan Mühendis Wu tarafından sunulmaktadır.
Tekne yapımında ve donanım tedarikinde, bir güverte donanımı başarısız olduğunda, birisinin kalitesiz paslanmaz çelik sağladığını veya korozyona karşı korumayı atladığını varsayarsak, ilk tepki genellikle malzeme kalitesini suçlamak olur.
Ancak tersanelerden ve garanti servis merkezlerinden iade edilen sayısız güverte donanımını inceledikten sonra atölye ekibimiz çok farklı bir gerçeklik görüyor. Ambar donanımı (özellikle güverte menteşeleri, çarpma mandalları, döner kilitler ve gömme montajlı çekme halkaları) yalnızca genel paslanma nedeniyle nadiren başarısız olur. Bunun yerine, sudaki erken arızalar neredeyse her zaman mekanik ve geometrik gerçeklerden kaynaklanmaktadır:çeliği oksijensiz bırakan su tutucu cepler, dalgaları vuran şoku yoğunlaştıran keskin iç döküm köşeleri, gizli iç gözenekliliğe neden olan eşit olmayan duvar kalınlığı ve kompozit döşeme çekirdeklerini parçalayan küçük montaj arayüzleri.
Deniz ambar kapakları herhangi bir gemideki en zorlu bölgelerden birinde çalışır. Üzerinde yürünüyor, şiddetli deniz altında kapatılıyor, tuz spreyine batırılıyor ve agresif yıkama kimyasallarıyla temizleniyor. Donanım, gerçek dinamik yükleri ve drenajı nasıl karşıladığını değerlendirmeden yalnızca parlak bir katalog fotoğrafına göre seçildiğinde, arıza yalnızca an meselesidir.
Bu kılavuz, ambar donanımının hizmet sırasında neden bozulduğuna ve tekne yapımcılarının, tasarımcıların ve montaj amirlerinin, bileşenler üretim hattına ulaşmadan önce bu riskleri ortadan kaldırmak için nelere dikkat etmeleri gerektiğine ilişkin pratik atölye gözlemlerimizi paylaşıyor.
1. Güverte Menteşeleri: Yorulma Kırıkları, Su Sıkışmaları ve Keskin Köşe Tehlikesi
Ağır motor kapakları, lazaretler ve yaşam kuyularındaki güverte menteşeleri sürekli döngüsel strese dayanır. Bir gemi ön denize her çarptığında, ambar kapağının tüm kütlesi doğrudan menteşe tabanına ve mafsal pimine şiddetli bir kaldıraç kuvveti uygular. Sahadan dönen kırık menteşeleri incelerken, arızalar neredeyse her zaman iki spesifik noktada yoğunlaşıyor:eklem kavşağıVemontaj vidası girintisi.
"Su Tuzağı" Olgusu:
316 kalite paslanmaz çelik, mikroskobik krom oksit koruyucu filmini korumak ve iyileştirmek için ortam havasındaki çözünmüş oksijenle sürekli temasa dayanır. Bir menteşe dökümü düz, girintili montaj cepleri veya sıkı, drenajsız mafsal boşlukları, içinde yıkama suyu ve tuz püskürtme havuzu olacak şekilde tasarlandığında. Durgun, oksijenden yoksun bir cebe sıkışan çelik, pasif katmanını yeniden inşa edemez. Durgun tuzlu su asidik hale gelir ve lokal çatlak korozyonunu ve çukurlaşmayı başlatır ve bu, tekrarlanan dinamik dalga çarpması altında hızlı bir şekilde yorulma çatlakları için görünmez bir başlangıç noktası görevi görür.
Keskin İç Köşeler ve Cömert Radyuslar:
Düşük maliyetli kum dökümlerinde veya kötü işlenmiş hassas kalıplarda, düz montaj kanadı ile yükseltilmiş mafsal arasındaki geçiş genellikle keskin bir dik açıyla bırakılır. Dinamik darbe yükleri gövde boyunca dağılmak yerine doğrudan bu keskin çentik çizgisi boyunca yoğunlaşır. İyi işlenmiş hassas döküm menteşeler, deniz suyunun anında akmasını sağlarken şok yüklerini eşit şekilde dağıtmak için düzgün, sürekli geçiş yarıçapları ve eğimli drenaj düzlemleri içerir.
Döküm Et Kalınlığı Dengesi:
Dökümhanede, montaj kanadı kağıt inceliğinde kalırken menteşe mafsalı kalın ve sağlam bir şekilde dökülürse, metal seramik kalıpta eşit olmayan bir şekilde soğur. Bu soğutma farkı, gerilimin en yüksek olduğu bağlantı noktasında gizli mikroskobik büzülme boşlukları yaratır. Uygun aletler, düzgün duvar geçişleri sağlar ve cilalama başlamadan önce iç döküm boşluklarını ortadan kaldırır.

Menteşe
Gemi kapakları, dolaplar ve güverte erişim panelleri için dökme paslanmaz çelik menteşeler.
DÖKÜM MENTEŞELERİ GÖRÜNTÜLE →2. Çarpma Mandalları ve Döndürme Kilitleri: Yay Bozulması ve Mekanik Bağlanma
Zemin kapaklarındaki, orta konsol kapılarındaki ve yem kuyularındaki mandal mekanizmaları binlerce kapanma çarpmasına ve devam eden gövde titreşimine dayanır. Tersanelerden gelen en yaygın iki saha şikayeti:"mandal dili içeride sıkışmış ve dışarı çıkmıyor"Ve"dönen kilit gıcırdıyor ve kapağı kapatmıyor."
Slam Mandalları Neden Bağlanıyor:
- İç Yay Odası Korozyonu:Dış mandal gövdesi 316 paslanmaz çelikten dökülürken, iç sıkıştırma yayları sıklıkla kalitesiz yay telinden yapılır. Yalıtılmamış mandal bölmeleri tuzlu suyu hapseddiğinde, yay hızlı bir şekilde gevşer veya tamamen kırılır ve kayan cıvatanın içeride sıkışıp kalmasına neden olur.
- Kaba Döküm Kam Eğimleri:Kayar cıvatanın eğimli kavrama yüzeyi pürüzlü bırakılırsa veya yalnızca yüzeysel olarak parlatılırsa, karşılık plakasına tekrar tekrar çarpmak mikro aşınmaya neden olur ve mekanizmayı hızlı bir şekilde bağlayan metal-metal sürtünmesine neden olur.
Kilitleri Döndürmek Neden Sıkıştırmayı Kaybeder:
- Mil Boşluğu ve Eksantrik Aşınması:Merkezi dönüş mili ile mahfaza arasındaki boşluk çok gevşek olduğunda, motor titreşimi milin sallanmasına neden olur. Zamanla kam kolu, karşılık plakasına karşı eşit olmayan bir şekilde aşınır, iç tahriki sıyırır ve kapak contasındaki baskıyı kaybeder.
- Olumlu Tutuklamaların Eksikliği:Pozitif bilyeli konumlandırma veya sentetik kilitleme burçları olmadan, sürekli çalışan titreşim, mandal kolunu kademeli olarak kilitli konumundan döndürerek suyun kuru saklama bölmelerine sızmasına izin verir.
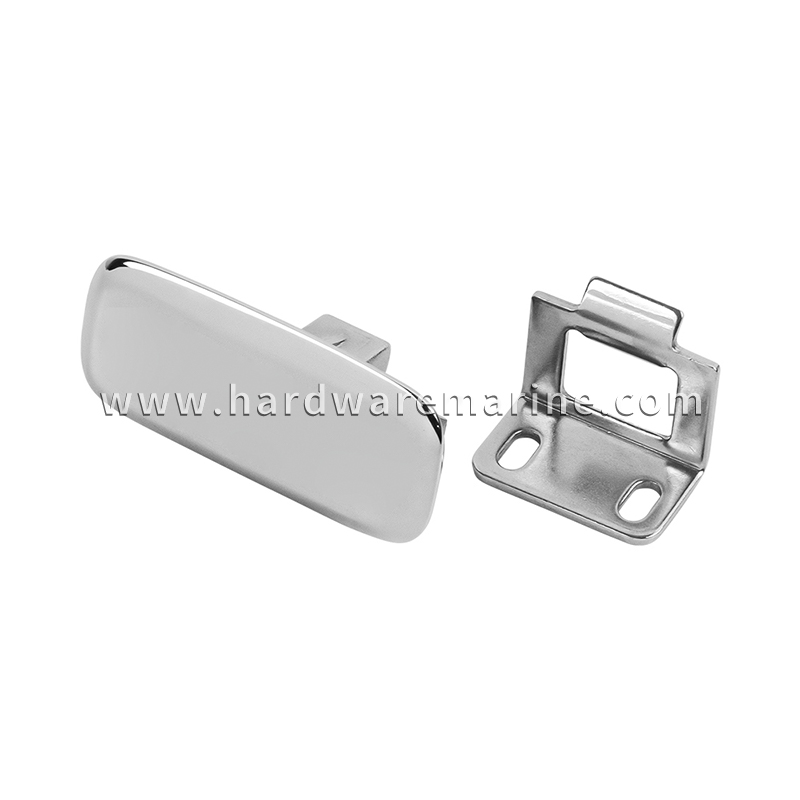
Çarpma Mandalı
Kapakları, kapıları ve bölme kapaklarını sabitlemek için yaylı mandallar.
SLAM MANDALLARI GÖRÜNTÜLE →3. Gömme Montajlı Çekme Halkaları: Koparma Yükleri ve Güverte Yırtılması
Gömme çekme halkaları, mürettebat üyelerinin ağır, contalı zemin panellerini, can kuyularını ve makine dairesi kapaklarını kaldırmasına olanak tanırken, yoğun trafikli güverte alanlarında mükemmel şekilde düz duracak şekilde tasarlanmıştır. Bununla birlikte, kauçukla sıkıca kapatılmış ağır bir kapağın kaldırılması, başlangıçta yüksek bir kopma direnci oluşturur. Mürettebat üyeleri nadiren kalibre edilmiş bir kuvvetle doğrudan yukarıya doğru çekerler; yüzüğü sallayıp belli bir açıyla kapıyorlar.
Tek Noktalı Pivot Pinlerin Güvenlik Açığı:Bir gömme çekme halkası, döküm kabının içindeki yatay bir tutma pimi üzerinde dönmektedir. Küçük boyutlu pimler veya sığ tutma çıkıntıları kullanıldığında, açılı koparma yükleri pimi büker, halkayı yarı açık halde sıkıştırır veya pimi ağır yükler altında keser.
Güverte Maça Kırma ve Jelkot Kırma:İkinci büyük arıza noktası güverte arayüzüdür. Standart gömme kapların dar çevre flanşları vardır. Birisi halkayı sert bir şekilde çektiğinde, yukarıya doğru kuvvet ciddi bir kaldırma hareketi yaratarak dış flanş kenarını bir keski gibi aşağıya doğru fiberglas jelkotun içine doğru iter. Çekme halkalarının geniş destek plakaları olmadan metal levha vidalarla doğrudan kompozit döşemelere sabitlenmesi kaçınılmaz olarak çekirdeği ezer, jelkotu çatlatır ve döşeme laminatına nem girmesine neden olur.
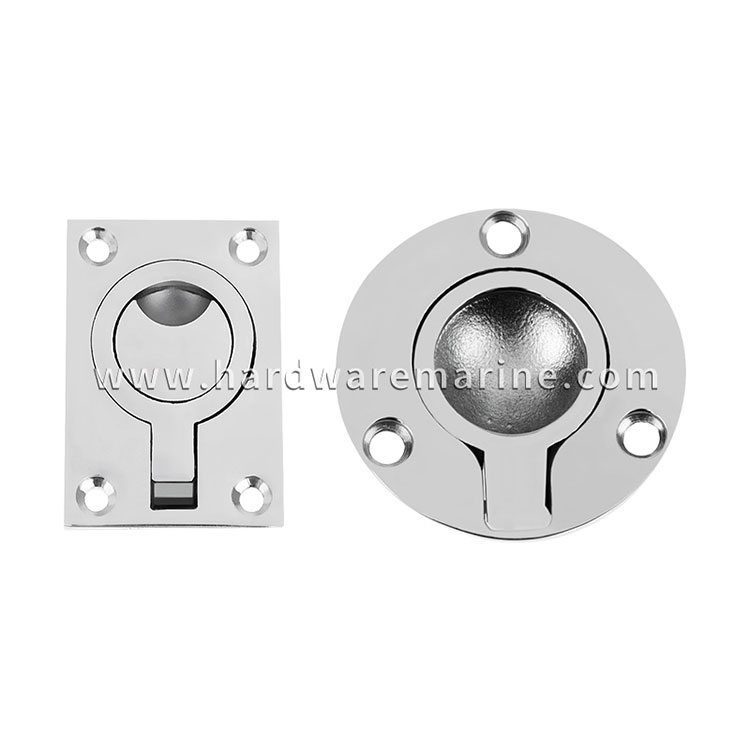
Çekme Halkaları
Güverte kapaklarını ve dolap kapaklarını kaldırmak için gömme montajlı çekme halkaları.
ÇEKME HALKALARINI GÖRÜNTÜLE →4. Dökümhane ve Bitirme Ayrıntıları: Donanım Güvenilirliğinin Gerçekte İnşa Edildiği Yer
Döküm atölyemizde dolaşırken, on sezon süren bir prova ile on iki ayda başarısız olan bir prova arasındaki farkın, bitmiş bir parça üzerinde çıplak gözle sıklıkla gözden kaçan operasyonlardan kaynaklandığını hemen öğrenirsiniz.
- Ayırma Hatları Boyunca Deflashing'i Tamamlayın:Seramik kalıp yarımlarının buluştuğu yerde, ayırma hattı boyunca mikroskobik döküm parlaması oluşur. Bitirme işçileri sadece dış yüzeyi parlatıp menteşe mafsalları veya vida havşalarının içinde kaba bir yüzey bırakırsa, bu pürüzlü kenarlar, hızla paslanan cilalama tozunu yakalarken, yorulma çatlaklarının başladığı yerde yerleşik gerilim yükselticileri görevi görür.
- Tam Ultrasonik Temizleme ve Kimyasal Pasivasyon:Çok parlak mekanik ayna cilası tek başına korozyon direncini garanti etmez; cilalama diskleri mikroskobik demir parçacıklarını ve cilayı yüzeydeki mikro vadilere bulaştırabilir. Gerçek deniz dayanıklılığı, serbest demiri çözmek ve tüm iç ve dış yüzeylerde kırılmamış, kendi kendini onaran pasif bir tabakayı yeniden oluşturmak için tam ultrasonik yağ giderme ve ardından kapsamlı kimyasal asit pasivasyonu gerektirir.
5. Tekne İmalatçıları için İmalathane Kalitesi ve Kabul Kontrol Listesi
Yat montaj süpervizörlerinin, kalite denetçilerinin ve satın alma ekiplerinin kurulumdan önce yüksek riskli ambar donanımlarını taramasına yardımcı olmak için mühendislik ekibimiz bu pratik 4 adımlı fiziksel denetim protokolünü önermektedir:
| Denetim Odağı | El ve Gözle Neler Kontrol Edilmeli? | Teknede Neden Önemlidir? |
|---|---|---|
| 1. Köşe Yarıçapları ve Drenaj | Mafsal ile montaj kapağı arasındaki bağlantıyı kontrol edin. Keskin dik açılar yerine pürüzsüz, cömert geçiş eğrileri ve eğimli bağlantı elemanı girintileri arayın. | Dalga çarpması altında stres yoğunlaşma noktalarını ortadan kaldırır; Durgun suyun koruyucu pasif filmi çürümesini önler. |
| 2. Hareketli Parça Toleransı ve Hissi | Çarpma mandallarını çalıştırın ve kilitleri elle çevirin. Sert sürtünme olmadan pozitif, hızlı yay geri dönüşünü kontrol edin ve dönen millerde gevşek yanal yalpalama olmadığından emin olun. | Gevşek miller motor titreşimi altında takırdayarak açılıyor; kaba mandal dilleri kısa süreli tuzlu suya maruz kaldıktan sonra sararır ve bağlanır. |
| 3. Flanş Alt Gövde ve Pim Mukavemeti | Çekme halkalarının ve menteşe kapaklarının arkasını inceleyin. Yeterli duvar kalınlığını, alt taraftaki takviye çubuklarının ve ağır, güvenli pim tutucularının varlığını doğrulayın. | Mürettebat ağır, emilmiş ambar kapakları açıldığında döküm muhafazalarının pivot pimlerinin esnemesini veya kırılmasını önler. |
| 4. Bağlantı Elemanı Desteği ve Yatak Takımı | Montaj vidası havşalarının çapak olmadan temiz bir şekilde ortalandığından emin olun ve tüm yapısal kapak çekme noktaları için içten cıvatalı destek plakalarının belirtildiğini doğrulayın. | Dinamik şok yüklerini gövde yapısına eşit şekilde dağıtarak jelkotun çatlamasını, vidaların çıkmasını ve güverte çekirdeğinin ezilmesini önler. |
6. Gerçek Denizcilik Görevi için Geliştirilmiş Donanım Tedariği
Ambar donanımı asla gemi tasarımında sonradan düşünülmemelidir. Bir menteşe koptuğunda, bir mandal sıkıştığında veya bir çekme halkası sudan çekildiğinde, tekne sahibi hangi marka donanımın takıldığını umursamaz; arızadan tekne imalatçısını sorumlu tutar. Uygun stres giderici yarıçaplara, kendi kendini boşaltan dış hatlara, sağlam iç mekanizmalara ve temiz dökümhane kaplamasına sahip donanımlarda ısrar ederek, tekne imalatçıları marka itibarlarını koruyabilir, montaj hattı kurulumunu kolaylaştırabilir ve maliyetli garanti servis çağrılarını ortadan kaldırabilir.
Özel Deniz Donanımı Mühendisliği ve OEM İmalatı
Andy Marine, dünya çapındaki yat üreticileri, gemi mimarları ve denizcilik distribütörleriyle ortaklık kurarak OEM ve ODM paslanmaz çelik denizcilik donanımı çözümlerinde uzmanlaşmıştır.
Üretim için tasarım (DFM) incelemeleri ve özel takım geliştirmeden hassas hassas döküm, çok eksenli CNC işleme, elektro parlatma ve toplu testlere kadar mühendislik ekibimiz, her kapak bağlantısının, menteşenin ve kilitleme mekanizmasının gerçek okyanus yükleri altında güvenilir performans göstermesini sağlamak için doğrudan teknik personelinizle birlikte çalışır.
Döşeme donanımınızın özelliklerini incelemek veya bir sonraki üretim yapınız için özel takım gereksinimlerini görüşmek üzere bugün mühendislik departmanımızla iletişime geçin.


